超低温焊接,避免元件热损坏
138℃ 共晶熔点,无需高温预热,减少常规焊锡高温焊接引起的 PCB 起泡分层、热敏芯片烧毁、柔性线路板变形、电容电阻热击穿等问题,专门适配不耐高温的精密电子元器件,降低焊接报废率。
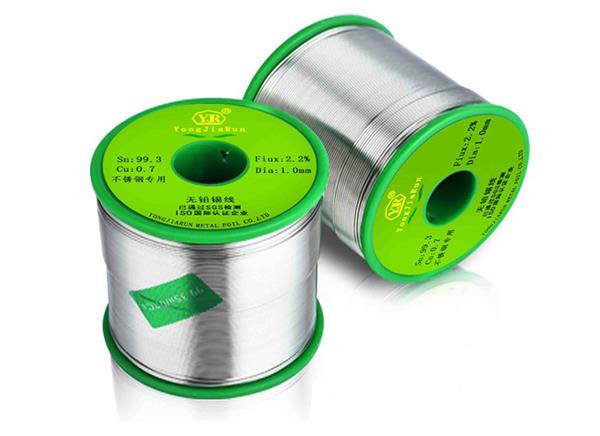
138℃ 低温焊锡丝为 Sn42Bi58 锡铋共晶合金无铅焊料,合金配比为 42% 纯锡 + 58% 高纯铋,共晶熔点恒定在 138℃。相比常规无铅焊锡(熔点 217℃)与传统有铅焊锡(熔点 183℃),焊接温度可降低 70℃ 以上,从源头避免高温焊接对热敏元器件造成的热损伤;产品采用无铅、无卤素环保配方,符合 RoHS 标准,适配精密电子焊接、返修与二次回流等低温工艺场景。
合金成分均匀、公差可控,手工电烙铁焊与自动化设备点焊、回流焊均可使用;焊点饱满光亮、湿润性佳、附着力强,抗疲劳与抗剥离性能稳定。常见线径 0.3mm–1.2mm,助焊剂含量 2.0%–3.0%,免清洗型与松香芯可选,具体规格可按产线要求定制。
| 合金成分 | 锡(Sn) 41.0%–43.0%、铋(Bi) 57.0%–59.0%;杂质管控:铅≤0.05%、铝≤0.005%、锑≤0.05% |
|---|---|
| 熔点温度 | 138℃ 共晶熔点,熔程极短,无宽泛熔融区间 |
| 环保等级 | 无铅、无卤素,符合 RoHS、REACH 环保要求 |
| 线径规格 | 0.3mm / 0.4mm / 0.6mm / 0.8mm / 1.0mm / 1.2mm 常规可选,支持定制 |
| 助焊剂含量 | 2.0%–3.0%(免清洗型、松香芯可选) |
| 焊点特性 | 焊点饱满光亮、湿润性佳、附着力强,抗疲劳、抗剥离性能优异 |
| 焊接温度 | 常规 150℃–180℃;精细微焊点可降至 140℃–160℃ |
138℃ 共晶熔点,无需高温预热,减少常规焊锡高温焊接引起的 PCB 起泡分层、热敏芯片烧毁、柔性线路板变形、电容电阻热击穿等问题,专门适配不耐高温的精密电子元器件,降低焊接报废率。
高纯锡铋原料配合精细化熔炼工艺,合金成分均匀无偏析;搭配中性松香助焊剂,润湿性与铺展性佳,上锡速度快、少烟低飞溅,焊点饱满圆润,虚焊、假焊、漏焊概率低,机械强度高,长期使用不易脱落开裂。
全程无铅无卤素配方,重金属含量低于国际管控标准,可满足电子产品出口、工业量产与高端精密设备生产的环保要求,适配各类合规生产线。
兼顾手工电烙铁焊接、自动化点焊、回流焊、二次补焊与返修拆焊;线径规格齐全,微型精密贴片元件与常规电路焊点均可适配。
锡铋合金固化后应力小,抗冷热冲击与抗疲劳性能优于普通锡铅焊料,减少温差变化引起的焊点剥离、开裂,适配高频工作与温差波动较大的设备场景。
焊接作业建议烙铁温控 150℃–180℃,无需过高温度即可快速熔锡上锡;精细微焊点可微调至 140℃–160℃ 低温作业,最大限度保护元器件。焊接后免清洗版本可直接使用,高精度场景可简单擦拭残留助焊剂。
存放于干燥、阴凉、通风环境,避免潮湿、高温与暴晒,防止锡丝氧化、助焊剂失效;未使用完的锡丝需密封保存,正常储存条件下保质期可达 24 个月。
| 常见系列 | 不锈钢焊锡丝、不锈钢材质专用锡线、无铅焊锡丝、无铅低温锡线、低温药芯锡线、6337 焊锡丝、有铅锡线、铝材质专用锡线、五金专用焊锡丝、手机专用焊锡丝、自动焊专用焊锡丝、LED 专用焊锡丝、航空专用锡线、锡铟锡线、USB 专用焊锡丝 |
|---|---|
| 线径范围 | 低温锡线常规 0.3mm–1.2mm,可按订单定制;焊锡丝其他系列 0.6mm–3.0mm 常规可选 |
| 合金成分 | 低温系列为 Sn42Bi58 锡铋共晶(无铅);其他系列有铅 / 无铅体系,可按客户要求配比(如 6337、Sn99.3Cu0.7 等) |
| 助焊剂 | 免清洗型、药芯型、不锈钢专用活性剂等,按工艺选择 |
| 焊接温度 | 低温锡线建议 150℃–180℃(精细微焊点 140℃–160℃);其他系列按基材与工件厚度调整 |
| 包装方式 | 卷装 / 盘装,单卷重量与装箱数量按客户要求 |
| 定制与贴牌 | 支持来图来样定制,可提供 OEM/ODM 代工贴牌 |
138℃ Sn42Bi58 低温无铅焊锡丝以超低熔点、环保合规、焊接稳定、适配精密制程为核心优势,用于精密电子生产、热敏元件焊接、高端设备返修与柔性电路制程等低温焊接场景,帮助降低生产与维修损耗、提升良品率,同时满足绿色环保生产要求,覆盖民用、工业与科研等多领域低温焊接需求。
从原料、熔炼、拉丝到助焊剂灌装全流程在厂内完成,报价对应工厂成本
电解纯锡原料,成分与线径逐批检测,出货随批提供数据,不做虚标
常见线径与系列常备库存,急单可优先安排发货
合金成分、线径、助焊剂、卷重与商标可定制,小批量试单同样接
快递、物流与专线均可安排,长期客户可制定供货计划